Schleifbrand gehört zu den häufigsten und zugleich kostspieligsten Problemen in der industriellen Schleifbearbeitung. Wenn thermische Schäden erst am fertigen Bauteil erkannt werden, ist es oft zu spät – Ausschuss, Nacharbeit und Produktionsstillstand sind die Folge. In diesem Beitrag erfahren Sie, wie Schleifbrand entsteht, wie Sie ihn zuverlässig erkennen und – vor allem – wie Sie Schleifbrand vermeiden können.
Was ist Schleifbrand?
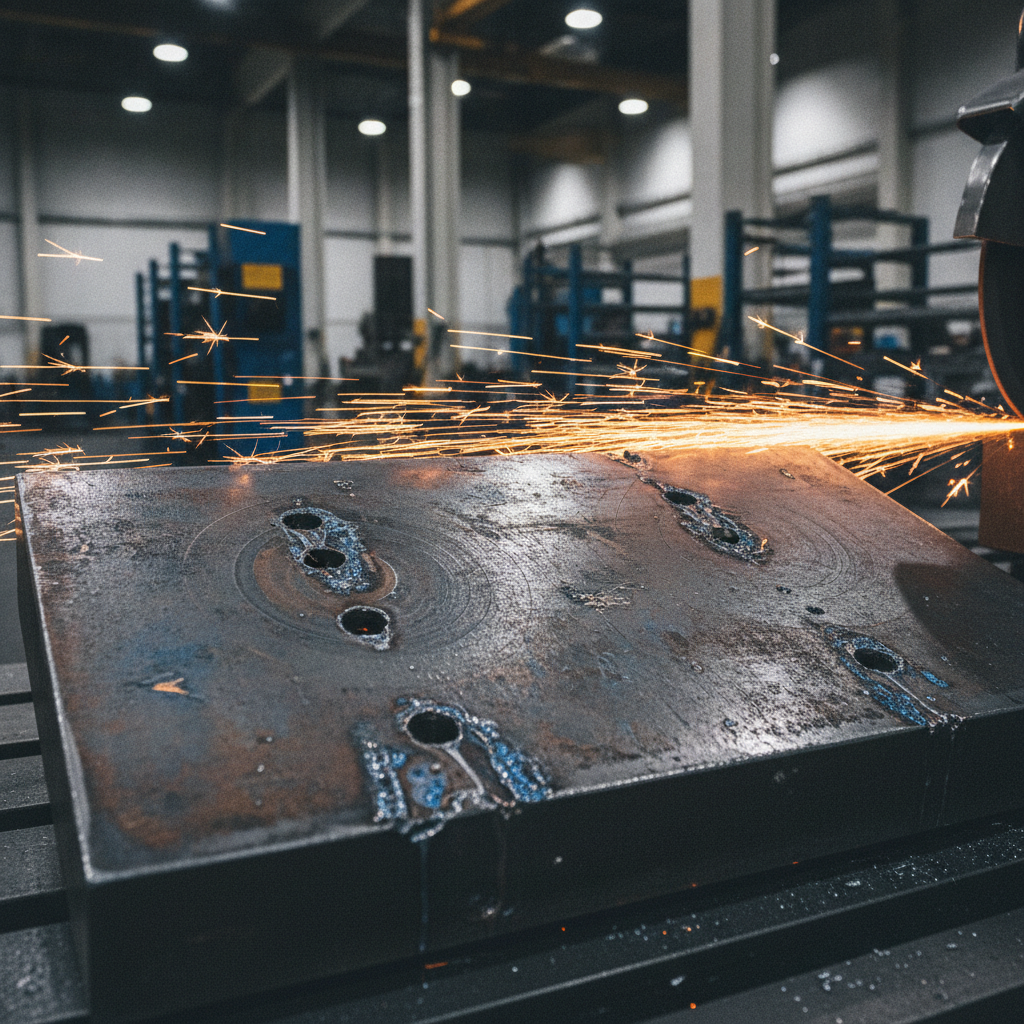
Schleifbrand bezeichnet thermische Schädigungen an der Randzone eines Werkstücks, die durch übermäßige Wärmeeinwirkung während des Schleifprozesses entstehen. Beim Schleifen wird nahezu die gesamte Energie der Schleifspindel in Wärme umgesetzt. Kann diese Wärme nicht effektiv über Späne und Kühlschmierstoff abgeführt werden, dringt sie in das Werkstück ein.
Die Folgen sind gravierend:
- Gefügeveränderungen in der Randzone (Anlasszonen, Neuhärtungszonen)
- Zugeigenspannungen, die die Dauerfestigkeit erheblich reduzieren
- Mikrorissbildung, die zum vorzeitigen Bauteilversagen führen kann
- Maßabweichungen durch lokale Volumenänderungen
Besonders kritisch ist Schleifbrand bei gehärteten Stählen und Bauteilen für sicherheitsrelevante Anwendungen in der Automobil-, Luftfahrt- und Medizintechnik.
Ursachen: Warum entsteht Schleifbrand?
Um Schleifbrand gezielt zu vermeiden, ist es entscheidend, die Ursachen zu kennen. Die häufigsten Auslöser im Überblick:
1. Unzureichende Kühlschmierstoff-Versorgung
Die KSS-Zufuhr ist der wichtigste Faktor bei der Schleifbrandprävention. Probleme entstehen, wenn:
- Die Austrittsgeschwindigkeit des Kühlschmierstoffs nicht der Umfangsgeschwindigkeit der Schleifscheibe entspricht
- Die Düsenposition falsch gewählt ist und der KSS-Strahl die Kontaktzone nicht erreicht
- Das Kühlmittelvolumen zu gering ist (Richtwert: ca. 1,5–5,0 l/min pro mm Scheibenbreite)
- Das Kühlmittel durch Späne und Partikel verunreinigt ist
2. Falsche Abrichtparameter
Falsch gewählte Abrichtparameter gehören zu den am häufigsten übersehenen Ursachen. Eine zu fein abgerichtete Schleifscheibe erhöht den Schleifdruck und die Kornreibung, was zu deutlich höherer Prozesswärme führt. Der richtige Abrichtvorgang ist daher entscheidend für einen schleifbrandfreien Prozess.
3. Ungünstige Schleifparameter
- Zu hohe Zustellungen (ae) pro Überlauf
- Ein zu hohes Geschwindigkeitsverhältnis qs (beim Pendelschleifen sollte qs den Wert 120 nicht überschreiten)
- Falsche Schnittgeschwindigkeiten, die zu einer zu „harten“ Schleifscheibe führen
4. Falsche Schleifscheibenspezifikation
Die Wahl der richtigen Schleifscheibe hat direkten Einfluss auf die Schleifbrandneigung:
- Zu feine Körnung erhöht den Schleifdruck
- Zu hohe Härtegrade bedeuten mehr Bindungsanteil – und Bindung schleift nicht, sondern reibt
- Zu enge Strukturen bieten zu wenig Porenraum für KSS-Transport und Spanabfuhr
Schleifbrand erkennen: Prüfverfahren im Überblick
Nicht jeder Schleifbrand ist mit bloßem Auge sichtbar. Für eine zuverlässige Erkennung stehen verschiedene Verfahren zur Verfügung:
Zerstörungsfreie Verfahren
- Barkhausen-Rauschprüfung: Elektromagnetisches Verfahren, das Härte- und Eigenspannungsunterschiede in ferromagnetischen Werkstoffen erkennt.
- Nital-Ätzen (ISO 14104): Mehrstufiger chemischer Prozess, bei dem Schleifbrand als veränderte Graufarbtöne sichtbar wird.
- Sichtprüfung: Bei starkem Schleifbrand sind Verfärbungen (bläulich bis bräunlich) mit bloßem Auge erkennbar.
Zerstörende Verfahren
- Mikrohärteprüfung: Härtemessung im Querschliff
- REM-Aufnahmen: Analyse der Gefügeveränderung auf mikroskopischer Ebene
So können Sie Schleifbrand vermeiden: 5 Praxismaßnahmen
Maßnahme 1: Kühlschmierstoff-Zufuhr optimieren
- Stellen Sie sicher, dass die KSS-Austrittsgeschwindigkeit mindestens 30–50 % der Schleifscheiben-Umfangsgeschwindigkeit erreicht
- Positionieren Sie die Düse so, dass der Strahl tangential zum Scheibenumfang auftrifft (Anstellwinkel ca. 20°)
- Prüfen Sie regelmäßig Filteranlagen und KSS-Konzentration
Maßnahme 2: Abrichtprozess kontrollieren
- Verwenden Sie die korrekte Abrichtzustellung (0,002–0,03 mm pro Durchgang)
- Erhöhen Sie bei Bedarf den Abrichtvorschub, nicht die Zustelltiefe
- Bei rotierenden Abrichtwerkzeugen: Geschwindigkeitsverhältnis qd von 0,6–0,8 im Gleichlauf wählen
Mehr dazu in unserem Beitrag zum Abrichten von Schleifscheiben.
Maßnahme 3: Schleifscheibe gezielt auswählen
Eine offenere Struktur, eine weichere Bindung oder ein gröberes Korn können die Schleifbrandneigung deutlich reduzieren. Für die Bearbeitung gehärteter Stähle empfehlen sich CBN-Schleifscheiben.
Maßnahme 4: Prozessparameter anpassen
- Reduzieren Sie die Zustellung schrittweise, bis der Prozess stabil läuft
- Überprüfen Sie das Geschwindigkeitsverhältnis qs
- Nutzen Sie mehrstufige Schleifzyklen: aggressive Schruppschnitte gefolgt von kontrollierten Schlichtdurchgängen
Maßnahme 5: Prozessüberwachung etablieren
- Schleifleistung (Spindelstrom als Indikator)
- KSS-Druck und -Volumenstrom an der Düse
- Regelmäßige Barkhausen-Prüfungen als Teil der QS
Fazit: Schleifbrand vermeiden ist eine Systemaufgabe
Schleifbrand entsteht selten durch einen einzelnen Fehler. Vielmehr ist es das Zusammenspiel aus Schleifscheibe, Kühlschmierstoff, Abrichtparametern und Prozesseinstellungen, das über die thermische Bauteilbelastung entscheidet.
TDT Vertrieb unterstützt Sie bei der Auswahl der optimalen Schleifscheibe für schleifbrandkritische Anwendungen. Mit über 35 Jahren Erfahrung beraten wir Sie individuell.