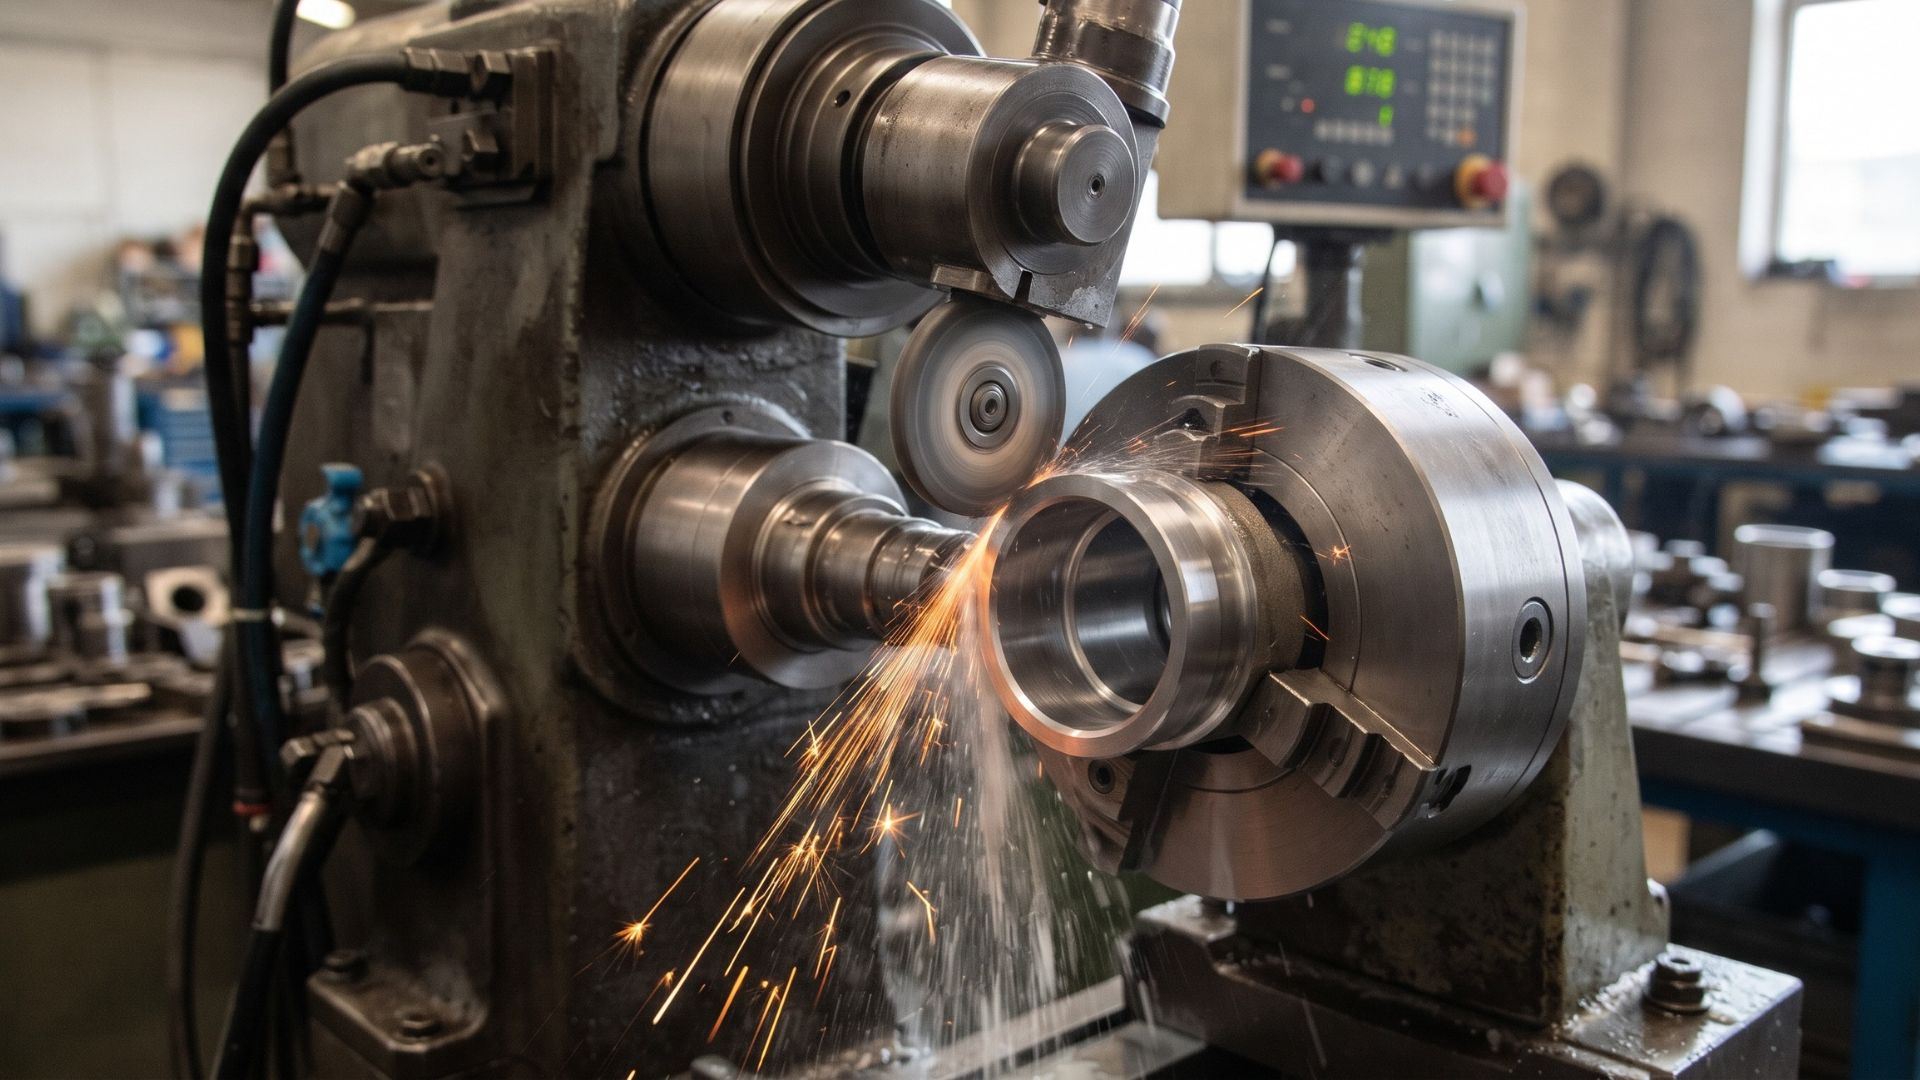
Die Schleifmaschine ist das Herzstück jeder Schleifbearbeitung – doch das Ergebnis bestimmt am Ende die Schleifscheibe. Erst das Zusammenspiel aus Maschinentyp, Scheibe, Bindung und Prozessparametern führt zu präzisen Oberflächen, kurzen Zykluszeiten und langen Standzeiten. In diesem Beitrag erfahren Sie, welche Schleifmaschinen es gibt, wofür sie sich eignen und worauf Sie bei der Auswahl passender Schleifscheiben achten.
Was ist eine Schleifmaschine?
Eine Schleifmaschine trägt mit einem rotierenden Schleifwerkzeug Material von einem Werkstück ab. Ziel ist, Maß, Form und Oberflächengüte zu erreichen, die mit spanender Bearbeitung durch geometrisch bestimmte Schneiden nur schwer möglich wären. Besonders bei gehärteten Stählen, Hartmetall, Keramik und Glas ist Schleifen oft das einzige wirtschaftliche Verfahren.
Die wichtigsten Schleifmaschinen im Überblick
- Flachschleifmaschinen: Bearbeiten ebene Flächen. Das Werkstück liegt auf einem Tisch, die Scheibe fährt über die Fläche. Typisch für Werkzeugbau und Vorrichtungsbau.
- Rundschleifmaschinen (Außenrund): Schleifen zylindrische Außenflächen wie Wellen und Bolzen, entweder zwischen Spitzen oder spitzenlos.
- Innenrundschleifmaschinen: Bearbeiten Bohrungen und Innenkonturen mit kleinen, hochdrehenden Scheiben.
- Werkzeugschleifmaschinen: Schärfen und fertigen Fräser, Bohrer und Hartmetallwerkzeuge in mehreren Achsen.
- Profilschleifmaschinen: Erzeugen komplexe Konturen, beispielsweise für Gewinde oder Verzahnungen.
- Handschleifmaschinen: Winkelschleifer, Geradschleifer und Bandschleifer kommen in Werkstatt und Montage zum Einsatz.
Schleifmaschine und Schleifscheibe: Ein System
Eine Maschine kann nur so gut arbeiten, wie die Scheibe es zulässt. Folgende Faktoren müssen zusammenpassen:
- Schleifmittel: Korund und Siliciumcarbid für klassische Stähle und Gusswerkstoffe; Diamant für Hartmetall, Keramik, Glas und Verbundwerkstoffe; CBN (kubisches Bornitrid) für gehärtete Stähle und HSS.
- Bindung: Kunstharz, Keramik, Metall oder galvanisch – jede Bindung beeinflusst Schnittfreudigkeit, Standzeit und Formhaltigkeit.
- Körnung: Grobe Körnungen für hohen Abtrag, feine Körnungen für geringe Rautiefen.
- Härte und Struktur: Bestimmen, wie schnell abgestumpfte Körner ausbrechen und neue Schneiden freilegen.
- Abmessungen und Aufnahme: Durchmesser, Breite, Bohrung und zulässige Umfangsgeschwindigkeit müssen zur Maschine passen.
So wählen Sie die richtige Kombination
Gehen Sie bei der Auswahl systematisch vor:
- Werkstoff bestimmen: Gehärteter Stahl, Hartmetall, Glas oder Keramik verlangen unterschiedliche Schleifmittel.
- Anforderung definieren: Welche Maßtoleranz, Rautiefe und Zerspanungsleistung werden benötigt?
- Maschinendaten prüfen: Leistung, Drehzahl, Spindelaufnahme und Kühlmittelsystem begrenzen die Auswahl.
- Verfahren festlegen: Nass- oder Trockenschliff, Pendel- oder Tiefschleifen beeinflussen die Bindungswahl.
- Testschliffe durchführen: Praxistests zeigen, ob Abtragsrate und Standzeit den Erwartungen entsprechen.
Prozessparameter, die den Unterschied machen
Auch bei passender Scheibe entscheiden die Einstellungen über Qualität und Wirtschaftlichkeit. Wichtige Stellgrößen sind Schnittgeschwindigkeit, Vorschub, Zustellung und Kühlschmierung. Zu hohe Zustellung führt zu Wärmeeintrag, Schleifbrand und Rissen im Werkstück; zu geringe Zustellung lässt die Scheibe stumpf werden und erhöht die Bearbeitungszeit. Eine ausreichende Kühlung hält Temperaturen niedrig und spült Späne und Abrieb aus der Kontaktzone.
Abrichten und Konditionieren
Schleifscheiben verlieren im Einsatz Schärfe und Form. Durch Abrichten wird die Scheibe wieder rund und plan; durch Schärfen werden Körner freigelegt. Bei Diamant- und CBN-Scheiben kommen häufig Abrichtwerkzeuge wie Diamantrollen oder Vielkornabrichter zum Einsatz. Wer regelmäßig und mit passenden Werkzeugen abrichtet, verlängert die Standzeit und hält die Schleifergebnisse konstant.
Sicherheit am Schleifarbeitsplatz
Schleifscheiben rotieren mit hoher Umfangsgeschwindigkeit. Beachten Sie deshalb die zulässige Maximaldrehzahl auf dem Scheibenkörper, führen Sie vor der Montage eine Sicht- und Klangprobe durch und verwenden Sie Schutzhauben, Augen- und Gehörschutz. Nach dem Scheibenwechsel sollte die Maschine zunächst kurz im Leerlauf mit voller Drehzahl laufen, ehe Werkstücke bearbeitet werden. Unterweisungen und Betriebsanweisungen gehören verbindlich zum Arbeitsschutz.
Typische Fehler beim Schleifen vermeiden
- Falsche Bindung für den Werkstoff, etwa eine zu harte Scheibe bei Hartmetall
- Fehlende oder ungleichmäßige Kühlung
- Unwucht durch unsachgemäße Montage oder verschmutzte Aufnahmen
- Zu seltenes Abrichten
- Überschreiten der zulässigen Umfangsgeschwindigkeit
Wirtschaftlichkeit: Kosten pro Werkstück statt Preis pro Scheibe
Bei der Auswahl wird häufig nur der Anschaffungspreis der Scheibe verglichen. Aussagekräftiger sind die Kosten pro bearbeitetem Werkstück. Eine hochwertige Diamant- oder CBN-Scheibe kostet mehr als eine einfache Korundscheibe, erreicht aber häufig deutlich höhere Standzeiten, kürzere Zykluszeiten und stabilere Qualität. Hinzu kommen geringere Rüst- und Stillstandszeiten, weil seltener gewechselt und abgerichtet werden muss.
Häufige Fragen zur Schleifmaschine
Welche Schleifmaschine eignet sich für Hartmetall? Hartmetall wird typischerweise auf Werkzeug-, Flach- oder Rundschleifmaschinen mit Diamantschleifscheiben bearbeitet. Kunstharz- oder Metallbindungen sind verbreitet; die Wahl hängt von Abtragsleistung und gewünschter Oberfläche ab.
Kann ich auf einer vorhandenen Maschine andere Scheiben einsetzen? Grundsätzlich ja, sofern Abmessungen, Aufnahme und zulässige Drehzahl passen. Prüfen Sie außerdem Leistung und Kühlmittelsystem, da Diamant- und CBN-Scheiben andere Anforderungen an die Kühlung stellen können als Korundscheiben.
Wann lohnt sich der Umstieg auf CBN? Bei gehärteten Stählen und HSS in der Serienfertigung. CBN-Scheiben bieten hohe Standzeiten und stabile Maßhaltigkeit, was Rüstzeiten und Ausschuss reduziert.
Wie erkenne ich eine abgenutzte Scheibe? Typische Anzeichen sind nachlassender Abtrag, steigende Schleifkräfte, Rattermarken, Schleifbrand und Formverlust. Dann ist Abrichten oder ein Scheibenwechsel fällig.
Wartung der Maschine
Auch die Maschine selbst beeinflusst das Schleifergebnis. Spindellager, Führungen und Kühlmittelaufbereitung sollten regelmäßig geprüft werden. Verschmutztes Kühlmittel verursacht Kratzer und verkürzt die Scheibenstandzeit. Eine saubere Aufnahme und ausgewuchtete Scheiben verhindern Schwingungen, die sich als Rattermarken im Werkstück abzeichnen. Planen Sie feste Wartungsintervalle ein und dokumentieren Sie Auffälligkeiten – so lassen sich Fehlerquellen schneller eingrenzen und Stillstände vermeiden.
Anwendungsbeispiele aus der Praxis
In der Automobilindustrie werden Ventilsitze, Wellen und Getriebeteile auf Rund- und Innenrundschleifmaschinen bearbeitet, häufig mit CBN-Scheiben. Im Werkzeugbau schärfen Betriebe Hartmetallfräser und Bohrer mit Diamantscheiben in Kunstharzbindung. In der Glasbearbeitung kommen Diamantwerkzeuge für Kantenbearbeitung und Facettenschliff zum Einsatz, in der Windkraft werden Lager- und Getriebekomponenten mit hohen Genauigkeitsanforderungen geschliffen. Die Beispiele zeigen: Nicht die Maschine allein, sondern die abgestimmte Kombination aus Maschine und Scheibe entscheidet über Qualität und Kosten.
Die Schleifmaschine liefert die Leistung, die Schleifscheibe das Ergebnis. Wer Maschine, Schleifmittel, Bindung und Parameter aufeinander abstimmt, erreicht präzise Oberflächen bei geringen Stückkosten. Besonders bei harten und schwer zerspanbaren Werkstoffen lohnt sich der Einsatz spezialisierter Diamant- und CBN-Schleifscheiben.
Sie suchen die passende Schleifscheibe für Ihre Maschine? TDT Vertrieb entwickelt und fertigt Diamant- und CBN-Schleifscheiben in Deutschland und liefert schnell aus Vorproduktion. Fragen Sie jetzt Ihre Beratung an.